Trộn khí
Trong ngành cơ khí, hàn cắt và sản xuất công nghiệp, khí trộn được sử dụng ngày càng phổ biến vì một loại khí đơn lẻ đôi khi không thể đáp ứng hết yêu cầu của quá trình sản xuất. Đặc biệt trong hàn MIG, việc kết hợp Argon với CO2 theo một tỷ lệ phù hợp có thể giúp hồ quang ổn định hơn, giảm bắn tóe, cải thiện độ ngấu và tạo bề mặt mối hàn đẹp hơn. Tuy nhiên, khi bắt đầu tìm hiểu về khí trộn, rất nhiều khách hàng thường đặt câu hỏi: trộn khí sao cho đúng, tỷ lệ Argon và CO2 bao nhiêu là tốt, khí 75/25 khác gì 80/20 hay 90/10, có thể tự trộn khí tại xưởng hay không? Đây đều là những câu hỏi rất thực tế, nhưng cũng là những vấn đề không nên chỉ nhìn vào một con số tỷ lệ rồi áp dụng cho tất cả trường hợp.

Hiểu đơn giản, khí trộn là hỗn hợp gồm hai hoặc nhiều loại khí được phối với nhau theo một tỷ lệ xác định nhằm tạo ra những đặc tính phù hợp với mục đích sử dụng. Trong lĩnh vực hàn, hỗn hợp được nhắc đến nhiều nhất là Argon và CO2. Ví dụ, khi nói khí trộn Argon CO2 tỷ lệ 75/25, chúng ta đang nói đến một hỗn hợp có khoảng 75 phần Argon và 25 phần CO2. Tương tự, hỗn hợp 90/10 có tỷ lệ Argon cao hơn và lượng CO2 thấp hơn. Nghe thì đơn giản, nhưng điểm quan trọng là mỗi tỷ lệ sẽ tạo ra đặc tính hồ quang khác nhau, vì vậy không có một công thức khí trộn duy nhất có thể phù hợp với tất cả loại vật liệu, tất cả máy hàn và tất cả yêu cầu sản xuất.
Argon là khí trơ, có ưu điểm giúp hồ quang ổn định, dễ kiểm soát vũng hàn và hạn chế lượng kim loại bắn tóe. CO2 lại là khí có tính hoạt động mạnh hơn, có khả năng làm hồ quang nóng hơn và hỗ trợ độ ngấu tốt khi hàn thép carbon. Khi kết hợp hai loại khí này, người sử dụng có thể tạo ra một hỗn hợp cân bằng hơn giữa độ ổn định, độ ngấu, tốc độ hàn và chất lượng bề mặt. Đây chính là lý do hỗn hợp Argon và CO2 được sử dụng rộng rãi trong các xưởng cơ khí, sản xuất kết cấu thép, gia công cửa sắt, thiết bị công nghiệp và nhiều ngành nghề khác.

Một trong những tỷ lệ phổ biến nhất hiện nay là 75% Argon và 25% CO2, thường được gọi ngắn gọn là khí 75/25 hoặc C25. Đây là hỗn hợp thường được lựa chọn khi hàn MIG thép carbon vì tạo được sự cân bằng tương đối tốt giữa độ ngấu và khả năng kiểm soát hồ quang. So với sử dụng CO2 nguyên chất, hỗn hợp 75/25 thường giúp giảm bắn tóe, hồ quang êm hơn và bề mặt đường hàn dễ đẹp hơn. Với những xưởng cơ khí thường xuyên gia công thép thường, khung sắt, cửa, bàn ghế kim loại, thiết bị hoặc các kết cấu không quá dày, đây là một trong những tỷ lệ đáng cân nhắc.
Tuy nhiên, nói như vậy không có nghĩa 75/25 là tỷ lệ tốt nhất trong mọi tình huống. Có những công việc cần tỷ lệ Argon cao hơn, chẳng hạn 80/20, 90/10 hoặc 95/5. Khi tỷ lệ Argon tăng lên, hồ quang thường trở nên êm và ổn định hơn, lượng bắn tóe có xu hướng giảm và một số chế độ chuyển kim loại như spray transfer có thể hoạt động thuận lợi hơn. Ngược lại, khi tăng tỷ lệ CO2, độ ngấu có thể mạnh hơn nhưng hồ quang cũng trở nên mạnh hơn và lượng bắn tóe có thể tăng. Vì vậy, tỷ lệ khí trộn cần được lựa chọn dựa trên vật liệu, chiều dày, dây hàn, chế độ hàn, thiết bị và yêu cầu chất lượng sản phẩm.

Áp suất, nhiệt độ, đặc tính nén của từng loại khí, độ tinh khiết, quy trình nạp và thiết bị sử dụng đều có thể ảnh hưởng đến thành phần cuối của hỗn hợp. Vì vậy, việc pha nạp khí công nghiệp trong bình áp suất cao không nên được hiểu là chỉ cần lấy đồng hồ áp suất để chia tỷ lệ. Với những hỗn hợp cần độ chính xác cao, đặc biệt là khí chuẩn dùng trong phân tích, kiểm định hoặc phòng thí nghiệm, việc phối trộn còn phải thực hiện theo quy trình chuyên dụng và có phương pháp kiểm tra thành phần sau khi nạp. Chính vì vậy, đối với khách hàng sử dụng khí trộn thường xuyên trong sản xuất, giải pháp phù hợp hơn là đặt hỗn hợp khí đã được chuẩn bị theo tỷ lệ yêu cầu từ đơn vị cung cấp chuyên nghiệp.
Một câu hỏi khác cũng rất phổ biến là tại sao không dùng luôn CO2 nguyên chất để tiết kiệm chi phí. Thực tế CO2 nguyên chất vẫn được sử dụng rất nhiều trong hàn MIG thép carbon, đặc biệt ở những công việc ưu tiên độ ngấu và chi phí khí thấp. CO2 thường có giá thấp hơn so với hỗn hợp Argon và CO2, nhưng đổi lại hồ quang có thể mạnh hơn, lượng bắn tóe nhiều hơn và bề mặt mối hàn có thể cần xử lý nhiều hơn sau khi hàn. Với một số công việc đơn giản, điều này không phải vấn đề lớn. Nhưng khi xưởng sản xuất số lượng nhiều, yêu cầu đường hàn đẹp hoặc muốn giảm thời gian mài, vệ sinh sau hàn, khí trộn lại có thể mang đến hiệu quả kinh tế tốt hơn nếu tính trên toàn bộ quy trình sản xuất.
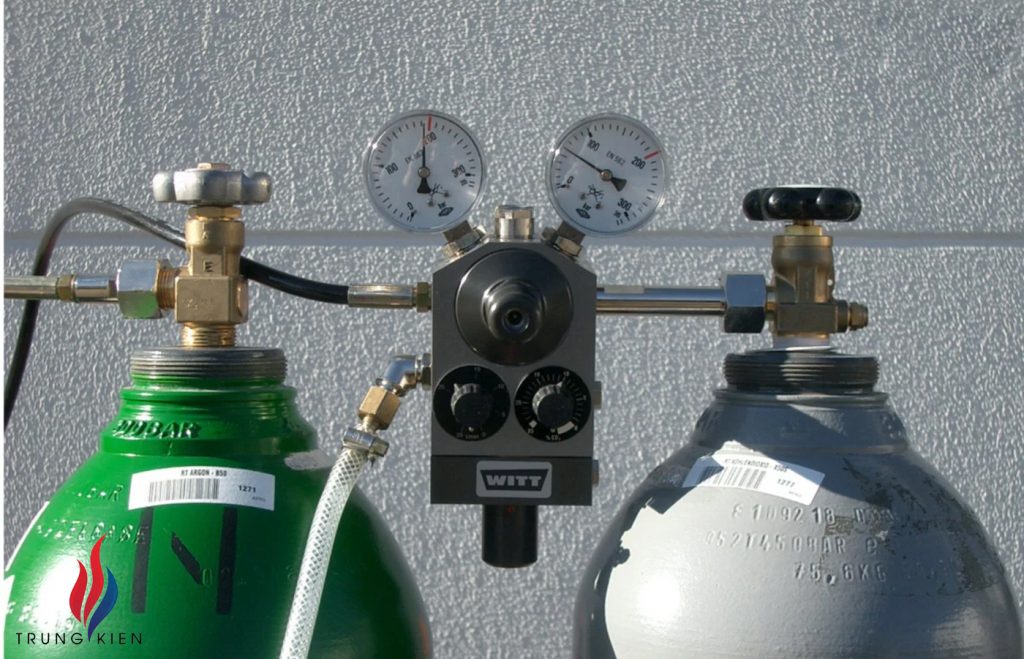
Ưu điểm của khí trộn
Đây là điểm rất đáng lưu ý khi so sánh giá khí. Một bình CO2 có thể rẻ hơn một bình khí trộn, nhưng nếu sử dụng CO2 khiến người thợ mất thêm thời gian làm sạch bắn tóe, mài bề mặt và xử lý sản phẩm thì tổng chi phí chưa chắc đã thấp hơn. Ngược lại, khí trộn có giá đầu vào cao hơn một chút nhưng nếu giúp hàn ổn định hơn, giảm lỗi, giảm thời gian hoàn thiện và nâng cao tính thẩm mỹ thì trong nhiều trường hợp lại là lựa chọn hợp lý. Vì vậy khi lựa chọn khí cho xưởng, không nên chỉ hỏi “một bình bao nhiêu tiền” mà cần tính đến hiệu quả sử dụng thực tế.
Với hàn TIG, cách lựa chọn khí lại khác. Argon nguyên chất là lựa chọn rất phổ biến vì giúp mồi hồ quang tốt, hồ quang ổn định và có thể sử dụng cho nhiều loại vật liệu. Trong một số trường hợp cần nhiệt cao hơn, đặc biệt khi làm việc với kim loại màu hoặc vật liệu dày, Argon có thể được phối với Helium để tăng nhiệt đầu vào và cải thiện khả năng ngấu. Điều này cho thấy khí trộn không chỉ có Argon và CO2, mà còn có rất nhiều dạng hỗn hợp khác tùy theo ứng dụng. Mỗi hỗn hợp được tạo ra để giải quyết một yêu cầu kỹ thuật cụ thể chứ không phải để dùng thay thế lẫn nhau một cách tùy ý.
Ngoài tỷ lệ khí, lưu lượng sử dụng cũng rất quan trọng. Một bình khí trộn đúng tỷ lệ nhưng nếu mở lưu lượng quá thấp thì lớp khí bảo vệ không đủ, không khí bên ngoài có thể xâm nhập vào vùng hàn và gây rỗ khí hoặc ảnh hưởng chất lượng mối hàn. Nhưng nếu mở khí quá mạnh cũng không phải lúc nào cũng tốt. Dòng khí quá lớn có thể gây nhiễu loạn, kéo không khí vào vùng bảo vệ và làm lãng phí khí. Vì vậy, người dùng nên thiết lập lưu lượng theo hướng dẫn của máy, loại súng hàn, đầu phun, vật liệu và điều kiện môi trường thực tế.
Đặc biệt nếu hàn ngoài trời hoặc nơi có gió, lớp khí bảo vệ rất dễ bị thổi lệch. Khi đó tăng lưu lượng khí không phải lúc nào cũng giải quyết được vấn đề. Giải pháp tốt hơn có thể là che chắn khu vực hàn, kiểm tra đầu phun và hạn chế gió trực tiếp tác động lên hồ quang. Đây là một trong những nguyên nhân khiến nhiều người sử dụng đúng loại khí nhưng vẫn gặp tình trạng rỗ mối hàn hoặc chất lượng không ổn định.
Một sai lầm khác thường gặp là thay đổi khí nhưng không điều chỉnh lại thông số máy. Khi chuyển từ CO2 nguyên chất sang hỗn hợp Argon và CO2, đặc tính hồ quang thay đổi nên điện áp, tốc độ cấp dây hoặc các thông số khác có thể cần tinh chỉnh lại. Nếu giữ nguyên toàn bộ thông số cũ rồi thấy đường hàn khác, rất dễ kết luận rằng khí mới không tốt. Thực tế, khí chỉ là một phần trong toàn bộ hệ thống. Chất lượng mối hàn còn phụ thuộc vào vật liệu nền, dây hàn, đường kính dây, điện áp, dòng điện, tốc độ cấp dây, tốc độ di chuyển mỏ, khoảng cách từ đầu tiếp điện đến vật hàn và kỹ thuật của người thợ.
Ngoài ngành hàn, khí trộn còn được ứng dụng trong rất nhiều lĩnh vực khác như phòng thí nghiệm, phân tích và hiệu chuẩn thiết bị, điện tử, thực phẩm, sản xuất công nghiệp và các quy trình cần môi trường khí đặc biệt. Ở những ứng dụng này, yêu cầu về thành phần và độ tinh khiết có thể cao hơn nhiều so với khí hàn thông thường. Vì vậy khi đặt khí trộn, khách hàng nên cung cấp rõ mục đích sử dụng, thành phần mong muốn, tỷ lệ, độ tinh khiết và lượng khí cần dùng để đơn vị cung cấp tư vấn chính xác.
Công ty bán khí trộn
Nếu đang tìm nơi mua khí trộn tại Trà Vinh, khách hàng nên ưu tiên đơn vị có kinh nghiệm trong lĩnh vực khí công nghiệp, có khả năng tư vấn rõ từng loại khí và tỷ lệ phù hợp thay vì chỉ bán theo tên gọi chung chung. Công ty khí công nghiệp Trung Kiên chuyên phân phối khí trộn tại Trà Vinh và các tỉnh miền Tây, phục vụ xưởng cơ khí, đơn vị gia công, nhà máy và nhiều ngành nghề sản xuất. Trung Kiên cung cấp trực tiếp, không qua nhiều tầng trung gian nên mức giá được tối ưu, đặc biệt phù hợp với khách hàng sử dụng khí thường xuyên hoặc có nhu cầu số lượng lớn.
Một bình khí phù hợp không nhất thiết phải là bình rẻ nhất. Điều quan trọng là đúng thành phần, đúng tỷ lệ và đúng với công việc đang thực hiện. Khi khí được chọn đúng, quá trình sản xuất ổn định hơn, giảm lỗi, giảm bắn tóe, hạn chế thời gian xử lý lại và giúp doanh nghiệp kiểm soát chi phí tốt hơn. Đó mới là cách hiểu đầy đủ nhất về câu hỏi “trộn khí sao cho đúng”.
Đối với các xưởng cơ khí và doanh nghiệp tại Trà Vinh, Vĩnh Long, Bến Tre, Sóc Trăng và các tỉnh miền Tây đang có nhu cầu sử dụng khí Argon, CO2, khí trộn Argon CO2 hoặc các loại khí công nghiệp khác, Trung Kiên là đơn vị cung cấp trực tiếp, hỗ trợ lựa chọn loại khí theo nhu cầu thực tế. Thay vì chỉ hỏi giá khí trộn, hãy cho nhà cung cấp biết bạn đang hàn vật liệu gì, sử dụng phương pháp nào và mong muốn chất lượng đường hàn ra sao. Chỉ một vài thông tin ban đầu cũng có thể giúp lựa chọn đúng loại khí và tránh rất nhiều chi phí không cần thiết về sau.
Nhận xét
Đăng nhận xét